
공통 개념을 정의합니다
설비, 공정, 공구, 품목, LOT, 작업지시, 품질 결과가 각각 무엇을 뜻하는지 정하고, 시간과 단위 기준을 통일합니다.
원시 CNC 데이터를 설명 가능한 제조 판단으로
같은 부하값이라도 어떤 공구로, 어떤 품목의 어느 구간을 깎고 있었는지에 따라 의미가 달라집니다.바로팩토리는 신호를 따로 떼어 보지 않고, 그 신호가 나온 순간의 설비·공정·공구·품목·LOT 정보를 함께 묶어 해석합니다.
| 기계 신호 | 함께 보는 공정 맥락 | 실행 가능한 판단 | 신호만 보면 |
|---|---|---|---|
| 스핀들 부하 15%대 유지 | 황삭 구간, 같은 품번 반복, 부하 변동이 작음 | Feed 상승 테스트 후보로 제시 | 부하가 낮다 |
| 축은 움직이는데 부하는 거의 없음 | 해당 NC Block, 공구 접근·복귀 구간 | 에어컷 구간으로 분류, 접근 거리·안전 높이 조정 후보 | 가동 중이다 |
| 같은 Block의 부하가 회차마다 상승 | 같은 공구, 같은 품번, 누적 가공 횟수 | 공구 마모 의심, 교체 시점 검토 | 부하가 올랐다 |
| 사이클타임이 이전보다 늘어남 | 공구별·Block별 소요 시간 | 시간이 늘어난 공구와 구간을 1차 개선 대상으로 선정 | 가공이 느려졌다 |
| 남은 수량과 실제 사이클타임 | LOT 목표 수량, 최근 실제 CT, 조업시간 | LOT 완료 예정 시각과 다음 작업 투입 시점 안내 | 몇 개 남았다 |
| 알람·정지 발생 | 품목, LOT, 납기 | 어디부터 대응할지 우선순위 결정 | 기계가 멈췄다 |
해석 결과는 바로 적용하지 않고, 현장 기술자가 확인할 수 있는 후보와 근거로 제시합니다.
제조사와 컨트롤러가 다르면 같은 상태도 다른 이름과 주기로 기록됩니다.바로팩토리는 설비·공정·공구·품목·LOT·작업지시·품질 결과의 공통 정의를 세우고, 모든 설비의 데이터를 이 기준에 맞춰 정리하는 제조 모델을 정립해 나가고 있습니다.
정의하고, 연결하고, 기존 시스템까지 맞춰 붙일 수 있게 설계하는 세 단계로 서로 다른 설비의 데이터를 같은 기준 위에 올립니다.
설비, 공정, 공구, 품목, LOT, 작업지시, 품질 결과가 각각 무엇을 뜻하는지 정하고, 시간과 단위 기준을 통일합니다.
어느 설비가 어떤 공정을 실행하고, 어떤 공구로 어떤 품목과 LOT를 가공했으며, 조건을 바꾼 결과가 사이클타임·품질·공구수명에 어떻게 남았는지 연결합니다.
내부 기준 모델을 중심으로 장비·MES·ERP·CAM·품질 시스템의 데이터를 같은 기준으로 맞춰 붙일 수 있도록 설계합니다.
현장에서 모은 데이터는 위의 제조 모델을 거쳐 같은 의미로 정리되고, 가공기술 AI와 생산운영 AI가 이를 바탕으로 분석해 리포트와 연동 데이터로 전달합니다.
데이터를 한 저장소에 모으는 것이 아니라, 서로 다른 데이터가 같은 제조 상황을 설명하도록 연결합니다.
같은 제조사 장비라도 연식, 통신 옵션, 네트워크 구성에 따라 읽을 수 있는 신호가 다릅니다.바로팩토리는 기존 Ethernet·LAN 환경에서 시작해 설비 교체를 전제로 하지 않으며, 구형 모델을 포함해 연결 가능한 범위를 먼저 확인합니다.
각 모듈은 같은 데이터와 검증 구조를 공유하지만, 제공 단계는 모듈마다 다릅니다.모듈별 현재 단계를 함께 표시했습니다.
다기종 CNC의 상태·NC Code·RPM·Feed·좌표·부하·알람을 산업용 엣지 어댑터로 연결합니다.
제공 중원시 명령값을 Vc·fn·fz·ap·ae·MRR과 공구·NC Block의 공정 역할로 변환합니다.
제공 중설비·품목·LOT·작업자·일정·납기를 연결해 병목, 완료예정과 작업자 수요를 판단합니다.
제공 중실제 시계열과 절삭 물리를 결합해 판단의 근거와 적용 한계를 함께 설명합니다.
제공 중Pilot/R&D: 네트워크 지연과 단절을 고려해 현장 가까이에서 검증된 모델·규칙과 보호 로직을 시험합니다.
실증 중추천·승인·모델 버전·동작·변경 전후 결과를 남겨 안전성과 개선효과를 추적합니다.
데이터에서 반복되는 패턴을 찾는 것만으로는 충분하지 않습니다.바로팩토리는 가공을 설명하는 절삭 물리 계산을 기준으로, 데이터에서 찾은 현상이 실제로 가능한지 확인하고 판단의 근거와 적용 한계를 함께 제시합니다.
Vc = πDn / 1000
공구 지름과 실제 회전수로 공구가 소재를 지나는 속도를 봅니다
fn = Vf / nfz = Vf / (z·n)
한 바퀴, 한 날당 이송으로 공구와 공정에 맞는 조건인지 봅니다
MRR = Ac × Vf
절삭 단면과 이송으로 실제 깎아낸 양을 계산합니다
Pc ≈ kc × Q
소재의 절삭 저항과 깎아낸 양으로 필요한 힘을 계산합니다
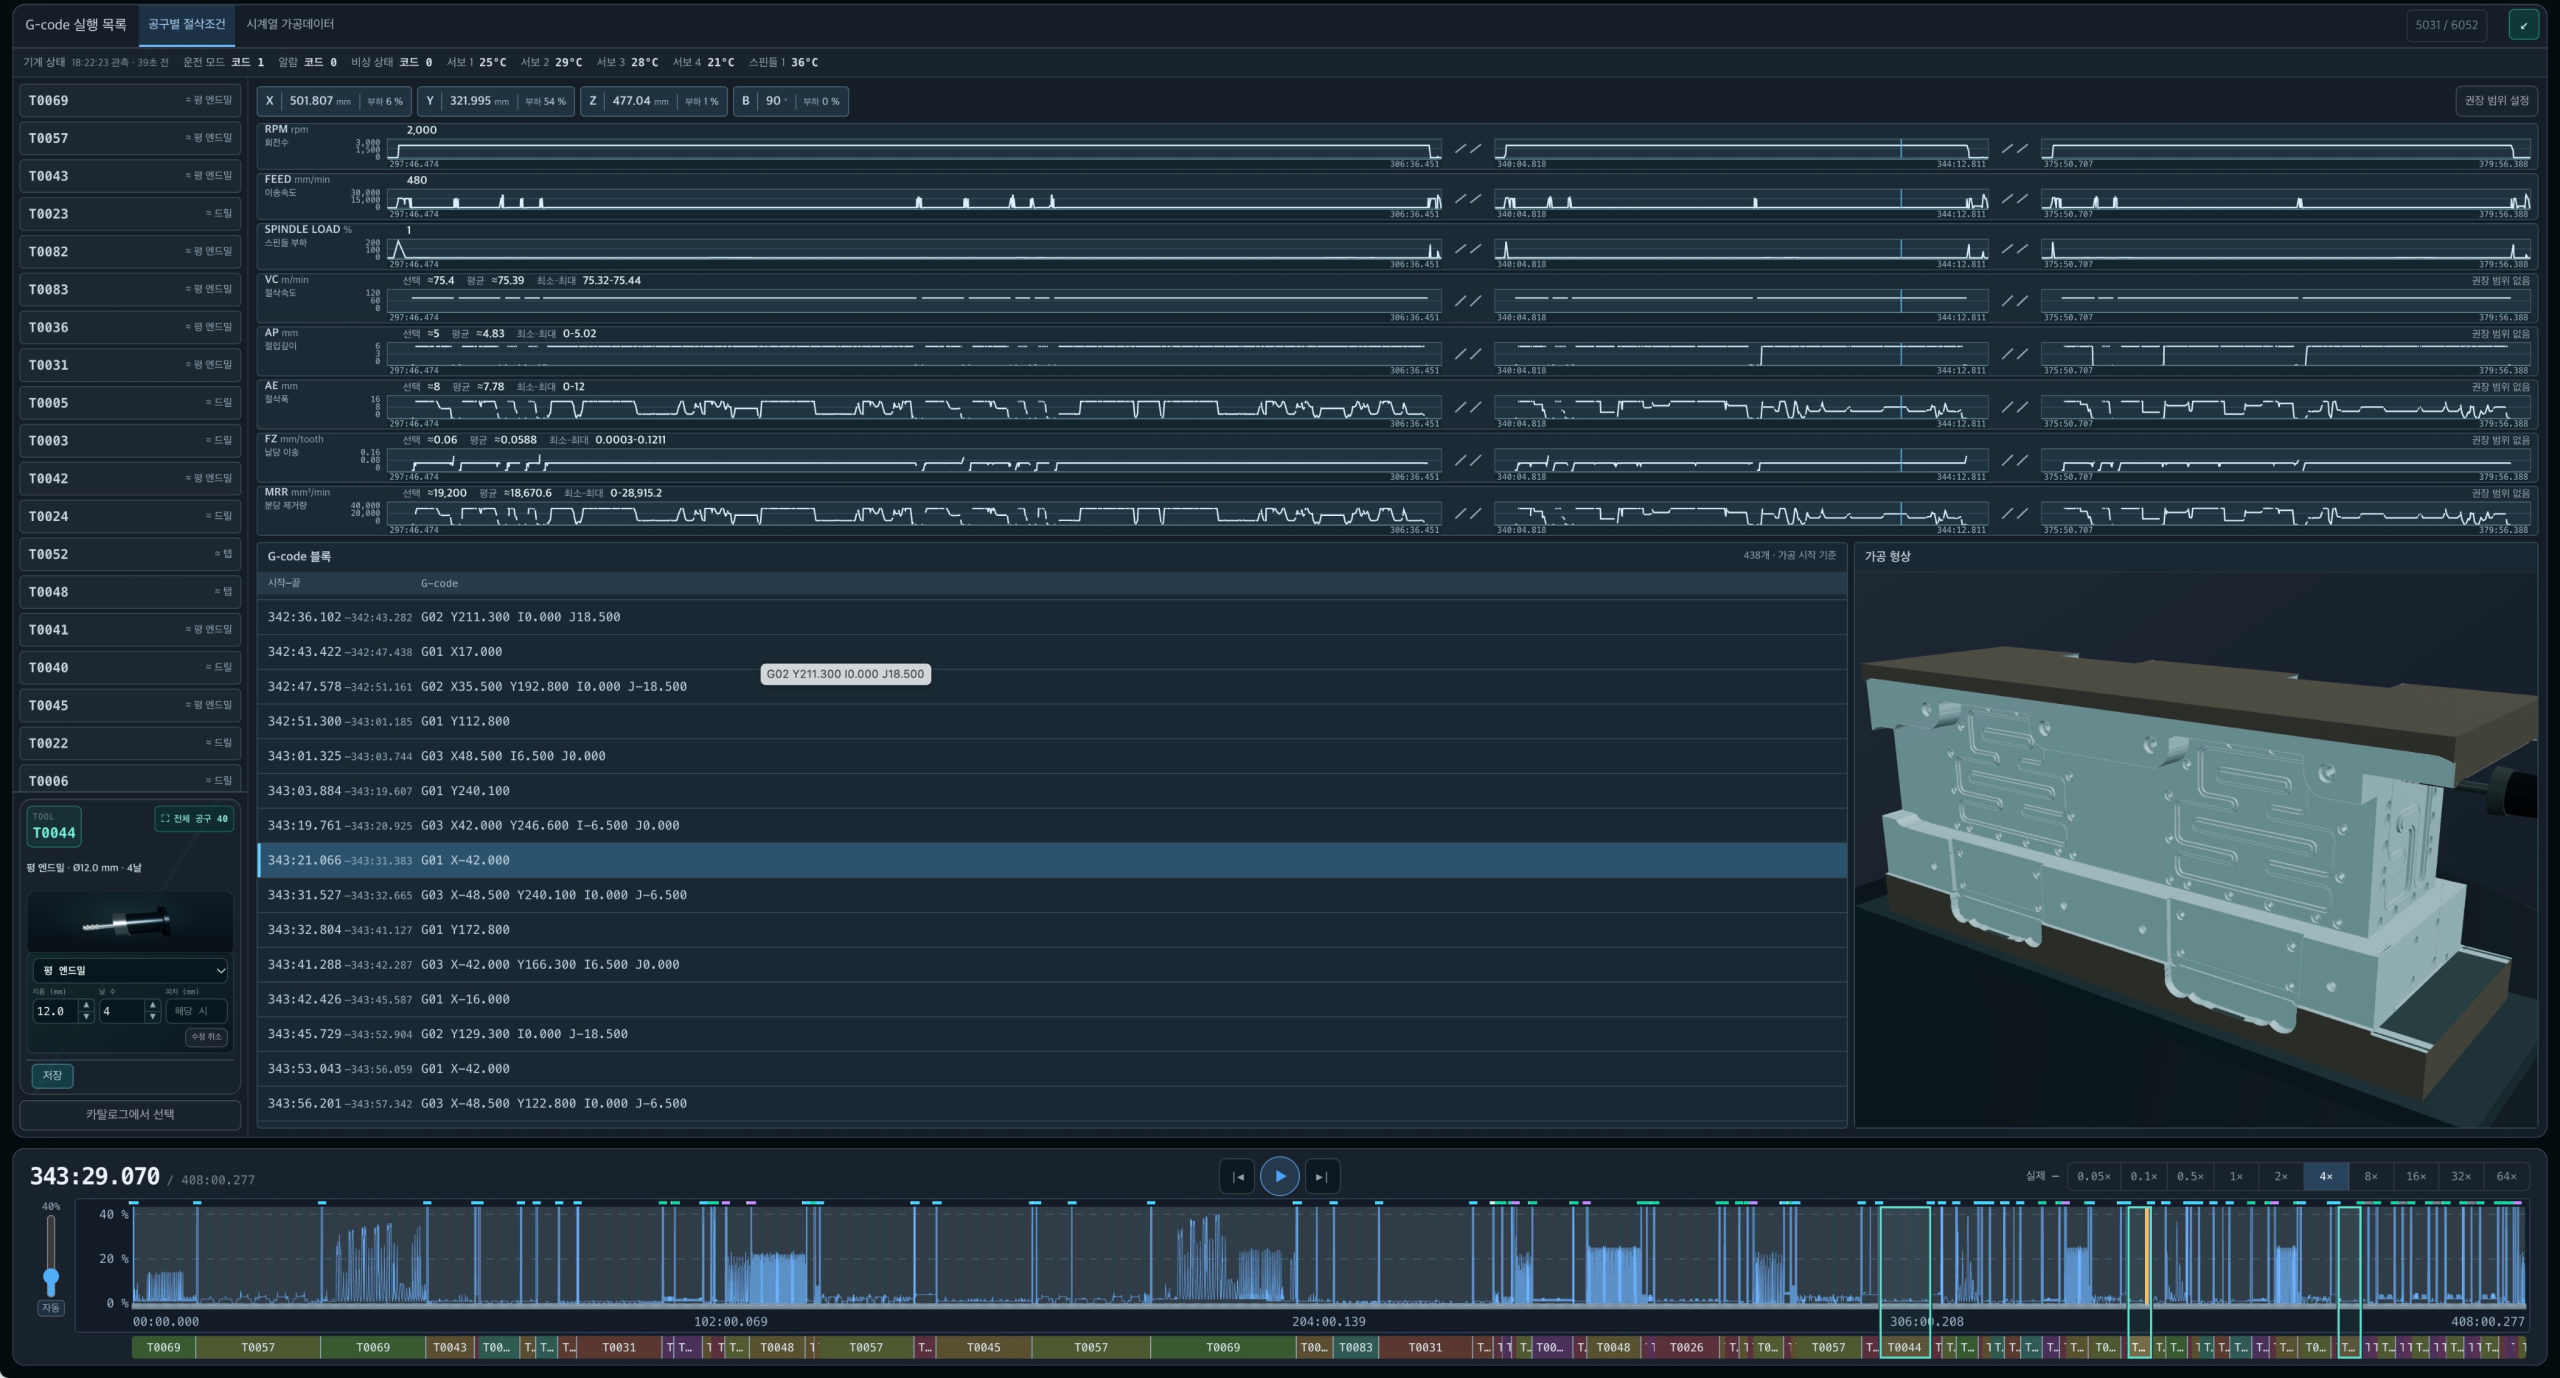
실제 RPM·Feed와 공구 지름으로 현재 절삭조건을 환산합니다
소재 제거량과 부하·동력의 관계로 측정값이 물리적으로 맞는지 확인합니다
같은 Block을 반복 가공할 때 생기는 마모와 산포를 따라갑니다
충돌·치수·면조도·공구수명 검증을 전제로 바꿀 수 있는 조건을 제시합니다